










电池生产的助力——从源头优化与管控激光工艺
激光功率决定产品质量
各类激光焊接工艺下,焊点、焊缝质量直接决定零部件安全可靠性,影响整车品质。可参见图 1。若无法及时检测识别,会引发质量缺陷,甚至造成产品召回。新建产线的优势,就是可以在项目初期就部署全新的检测技术,规避生产风险。
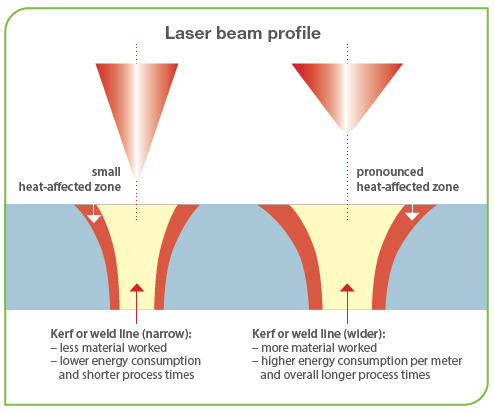
图 1:电池生产中,过大热量带来严重负面影响。
轻量化同时保证结构稳定性
汽车零部件追求轻量化与高强度的平衡,激光焊接可实现铝材、高强钢、纤维增强材料及铜材的可靠焊接。其中,电池电芯串并联的焊接接头精度要求极高,单处焊接瑕疵就会降低电池模组整体性能,而激光功率检测就是把控焊接精度的核心手段。
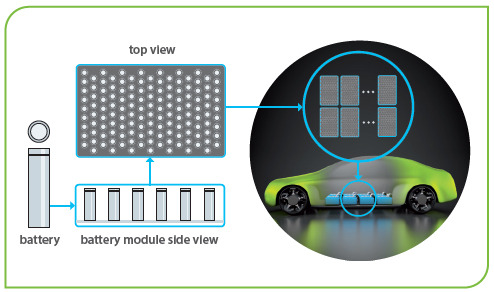
图 2:电池模组由大量单体电芯构成,电芯之间需要完成焊接;多个电池模组组装成电池包,整体密封封装在壳体内部。
加工面的功率测量
车身制造普遍使用千瓦级激光器。MKS 旗下 Ophir品牌推出 Ariel 工业功率传感器,为这类激光器提供便捷、紧凑耐用的功率测量方案。
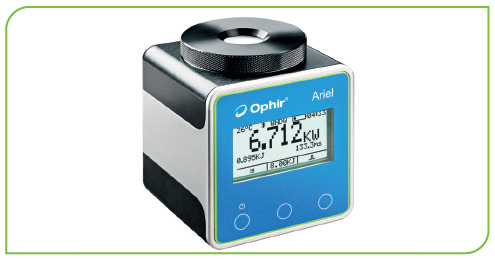
图 3:Ophir Ariel 坚固一体化功率测量设备,可承受高功率密度光束。
该设备支持宽光谱测量:440‑550nm 绿激光、蓝激光(铜焊接应用越来越广泛);900‑1100nm 光纤激光器(绝大多数金属加工使用);10.6μm 二氧化碳激光器。 Ariel 工业功率计融合两种工作模式,测量量程覆盖 200 mW~8 kW: (a) 短时曝光能量测量,最高支持 8 kW 大功率激光器; (b) 连续光功率测量,最高 500 W。设备热容量高达 14 kJ,可连续测量多组脉冲,累计能量达到 14 kJ 后才需要冷却。配置可拆卸漫射片,可测量高功率密度光束。举例:对于出光时间在0.5s的情况下,可以高效的完成最高达 8000 W 激光功率测量,设备本身无需额外冷却。这一点在电池焊接场景尤为关键,电池加工现场应当尽量避免水冷装置。
自动化产线中的测量应用
基于全自动化产线,激光器部署在自动化环境后,对测量技术的要求也随之改变。自动化生产过程中,企业除了需要设备完成功率检测,还要求测量设备能够把数据接入生产网络。这就需要体积小巧、耐用、易于集成的测量仪器。 MKS 基于 Ophir 脉冲功率传感技术,专门开发 Helios Plus 工业功率传感器,适配该类场景。
这款功率计可在 0.1‑10 s 内,测量工业二极管、光纤、Nd:YAG 激光器的功率与能量。除 900‑1100nm 红外波段外,还可测量汽车铜焊常用的蓝光、绿光激光器。最大可测量功率 12 kW、能量 10 kJ,设备无需风冷、水冷。测量耗时仅数秒甚至更短,可利用设备上下料间隙完成检测。 具备 Profinet、EtherNet/IP 以及 RS232 接口,可按需存储、解析测量数据。一旦加工面的激光功率偏离可允许误差,系统立刻触发应对措施,保障生产质量。
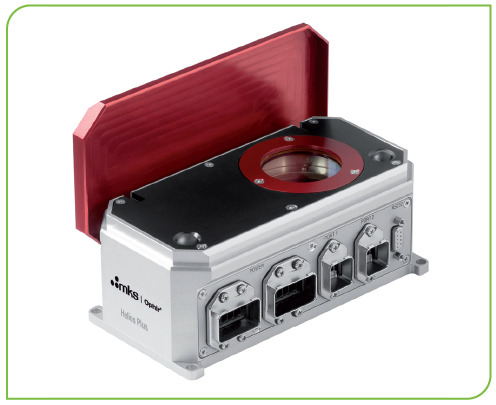
图 4:MKS 推出 Ophir Helios Plus,用于自动化产线快速激光功率检测;最高 12 kW 测量,无需额外风冷水冷。
光束轮廓影响功率密度
掌握加工面的激光功率,只能初步判断激光器是否工作在规格范围内。焦点位置和大小直接决定功率密度,进而决定焊缝焊接质量。焦点位置以及焦点随时间的漂移变化,只能依靠光束轮廓分析仪获取。
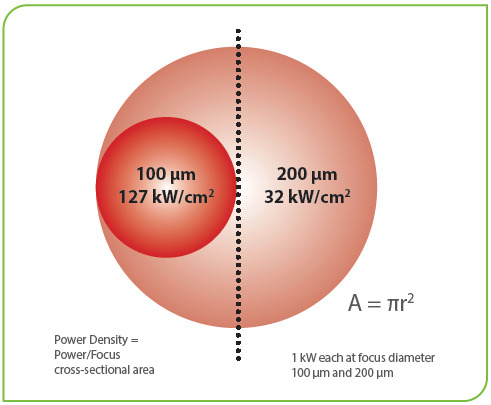
图 5:焦点尺寸与功率密度关系示意图:焦点直径减半,光强提升为原来 4 倍。
如图 5 所示,焦点位置微小偏移,就会造成功率密度大幅改变,直接影响焊缝品质。对于高精密的焊接工艺,功率密度的允许变动误差范围极窄;难点在于高功率下的测量。
非接触式测量
为此,Ophir 开发基于瑞利散射原理的非接触测量方案:激光照射空气中尺寸小于光波长的微粒(氧气、氮气分子等),发生电磁波散射现象。激光电场令分子的偶极子以激光频率振动,产生同频率弹性散射。使用镜头搭配 CCD/CMOS 相机,从侧面采集散射光。CCD 相机采集散射光信号,作为光束轮廓光强采样点。配套高精度内置软件,依据 ISO 13694、ISO 11146 标准计算光束参数:焦点直径、焦点位置、发散角、椭圆度、M² 因子、光束参数积 BBP。
Ophir 高功率光束分析仪系列全部采用该测量原理,实现光束轮廓实时监测,焦点变化可以直观捕捉。对比测试表明:虽然非接触测量尚未写入 ISO 标准文本,但测量结果完全符合 ISO 规范。测量不会干扰光束本身,仪器也不会被激光损伤,测量结果可靠、可复现。
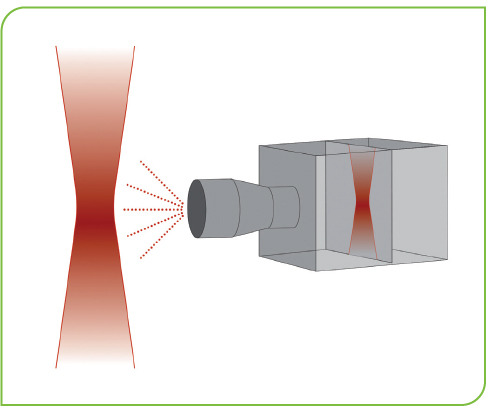
图 6:测量不会干扰光束本身,仪器也不会被激光损伤,测量结果可靠、可复现。
生产现场可以将光束轮廓检测与前述功率检测组合使用:常规流程:短时检测激光功率;生产运行一段时间后,再次复核光束轮廓。也可以选用功率 + 光束轮廓一体化设备。MKS 提供多款产品:
Ophir BeamWatch:小巧便携,完全非接触式测量,无功率上限限制
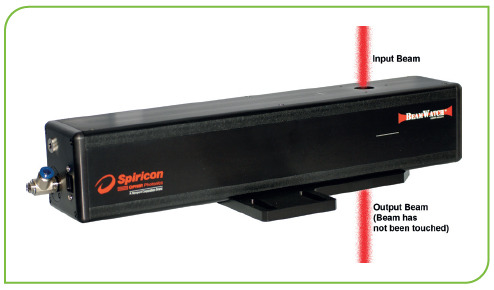
图 7:Ophir BeamWatch 实现非接触光束测量
Ophir BeamWatch Integrated‑150 测量系统:稳固型集成设备,基于非接触光束轮廓测量仪,内置功率计和光束阱。联合汽车行业共同开发,专门面向产线集成。可在每次上下料周期完成光束轮廓检测。设备运行全自动,测量数据可直接通过接口读取处理。
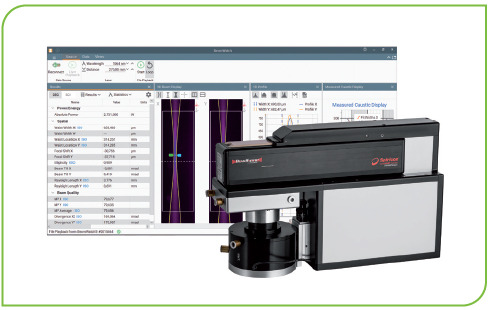
图 8:Ophir BeamWatch Integrated 专为自动化产线定制
总结
动力电池是电动汽车的核心高价值部件,包含数千处焊接点位,工艺精度直接决定整车安全与性能。电池量产对激光检测技术提出了高精度、自动化、可联网、无损监测的全新要求。通过搭配功率检测+光束轮廓检测组合方案,可全程监控激光工艺状态,及时修正参数偏差,在保障量产效率的同时,长效稳定电池生产质量。
产品推荐
MORE+-

激光全自动M2分析仪
BeamSquared 包含自动衰减器、束腰生成镜、反射镜和相机四大部分。精密准直的双程直线扫描光路提供在较短空间内的长行程快速扫描,配合不同的透镜、探测器覆盖宽范围的波段。 -

面阵激光光束分析仪
相机式光束分析仪采用二维阵列光电传感器,直接将辐照在传感器上的光斑分布转换成图像,传输至电脑并进行分析。相机式光斑分析仪是目前使用最多的光斑分析仪,可以测试连续激光、脉冲激光、单个脉冲激光,可实时监控激光光斑的变化。 -

狭缝扫描光束分析仪NanoScan 2
NanoScan 2s 系列狭缝扫描式光束分析仪, 源自2010 年加入OPHIR 集团的PHOTON INC。PHOTON INC 自1984 年开始研发生产扫描式光束分析仪,在光通讯、LD/LED 测试等领域享有盛名。扫描式与相机式光斑分析仪的互补联合使得OPHIR可提供完备的光束分析解决方案。 -

胶体量子点相机
胶体量子点相机可以同时涵盖原本一台常规硅基加一台InGaAs材料的CCD/CMOS相机才能覆盖的光谱响应范围。 -

镀磷光材料CCD相机
硅材料CCD 相机的长波截止波长为1100nm (对于较强的光可响应至1300nm)。通过在芯片表面镀上转换磷光材料,能够探测光通讯广泛使用的1550nm 左右激光。 -

近红外InGaAs 相机
近红外InGaAs 相机主要特点:量子效率高,暗电流小,灵敏度高,曝光时间范围宽。 -

热释电阵列相机
Pyrocam 系列热释电阵列相机是Spiricon 研发的独特产品,13-355nm+ 1.06-3000μm 超宽波长覆盖使其可以适用于深紫外激光、红外~ THz光束分析。配合M2 软件及自动导轨,可实现这些波段的M2 测试。 -

光束分析软件BeamGage
Spiricon 专业光斑分析软件历经了LBA、Beamstar、BeamGage 三个阶段。每一个版本均继承了上一代精准的测试分析能力以及友好的用户截面,同时又随相机硬件技术、电脑硬件技术以及激光器的发展,不断提供更高的性能和更丰富的功能。




 13810233784
 在线咨询